


Forfatter: Dany Huang, Ph.D.
CEO & R&D leder, TOB New Energy
Få kontakt med Dr. Huang på LinkedIn
Executive Summary & Key Takeaways
- Nul defekter i lithium-ion-fremstilling opnås ikke ved at inspicere bedre ved end-of-line. Det opnås ved at detektere hulrum i belægningen ved 0,1 mm opløsning, fanefoldninger ved 0,05 mm og svejseporøsitet ved 0,01 mm - hver defektklasse, der kræver forskellig optik, belysning og algoritmer på en anden station. Inspektionssystemet er et procesværktøj, ikke en kvalitetsport.
- Coating hulrum og blottet folie: detekteret af line-scan kameraer ved 0,1 mm minimum defekt størrelse, kører ved fuld web hastighed med strobe belysning.
- Tabfoldning og fejljustering: registreret ved 0,05 mm opløsning med område- eller linjescanningssystemer udløst af fanepositionssensoren.
- Svejseporøsitet og sprøjt: Detekteret ved 0,01 mm skala via koaksial billeddannelse med høj forstørrelse, fordi en enkelt 50 µm pore kan udså en lækagebane.
- Præcisionsstigen: kameraer, der løser alt ved 0,01 mm, bremser linjen; ingeniøropgaven er at matche hver stations opløsning til den mindste defekt, der rent faktisk betyder noget der.
Et hul i en katodebelægning - 0,2 mm på tværs, en plet af bart aluminium - når gelérullen uopdaget. Det passerer formation. Den består OCV-screening. Den består kapacitetsklassificeringen. Den går ombord på et køretøj eller en container, og atten måneder senere sender cellen, der blev født med det hul, pakken ud af drift. Nul defekter betyder, at man fanger det hul ved belægningsstationen, med webhastighed, på hver kvadratmeter, uden at stoppe linjen.
CCD-inspektion er den disciplin, der lukker dette hul. Det er også den disciplin, der oftest er angivet forkert: Ingeniører køber det kamera med den højeste opløsning, de har råd til, og antager, at problemet er løst. Opløsning uden kontrast er ubrugelig; kontrast uden den rigtige belysning er ubrugelig; og enten uden defektklassifikationslogik producerer så mange falske afvisninger, at linjen kører med halv hastighed. Den tekniske opgave er ikke "få det bedste kamera." Det er at matche detektionsfysikken til hver defektklasse på hver station.
Defektkortet: Hvad skal opdages, hvor og i hvilken skala
Forskellige defekter er født på forskellige stationer, og hver kræver sin egen detektionstilgang. Tabellen nedenfor er et referencekort for en typisk lithium-ion-elektrode og samlebånd.
| Defektklasse | Født kl | Detektionsmålstørrelse | Station/Trigger | Detektionsfysik |
|---|---|---|---|---|
| Belægningstom / bar folie | Coating tørretumbler udgang | Større end eller lig med 0,1 mm | Fuld web-line scanning | Kontrast: metalreflektivitet vs. diffus belægning |
| Belægningstykkelse stribe | Belægningsmatrice | ±1 % lokal variation | Fuld-web linjescanning + arealmåler | Gråtoneprofil + X-ray krydstjek |
| Kantbelægning grat / udhæng | Opskæring | Større end eller lig med 0,3 mm | Slitter udgang, web top + bund | Dobbeltsidet linjescanning, kantudløst |
| Fanefold/skade | Stabling/vikling | Større end eller lig med 0,05 mm | Post-stack, fane-udløst | Struktureret lys eller højopløselig områdescanning |
| Fligsvejseporøsitet | Tabsvejsning | Større end eller lig med 0,01 mm (pore) | Svejsestation, koaksial | Koaksial billeddannelse + baggrundsbelysning |
| Svejsesprøjt / partikel | Tab- og hættesvejsning | Større end eller lig med 0,05 mm | Svejseudgang | Mørkefeltsbelysning + linjescanning |
| Separator rynke / rive | Stabling / indsættelse | Større end eller lig med 0,1 mm | Efterstak | Transmissiv belysning |
| Hættesvejsesøm defekt | Topkappesvejsning | Større end eller lig med 0,1 mm | Svejseudgang | Koaksial overvågning + struktureret lys |
Mønsteret: belægningsdefekter arbejder ved 0,1 mm, tab-niveau defekter ved 0,05 mm, og svejseporøsitet ved 0,01 mm. Opløsningsstigen er ikke vilkårlig. Det følger af svigtkonsekvensen: en 0,1 mm bar-folie plet er en lokal strømtæthedsspids, der accelererer lithiumplettering; en 0,05 mm sprække vokser til et åbent kredsløb; en 0,01 mm pore i en kappesvejsning bliver en lækagebane, der tillader fugt over år.
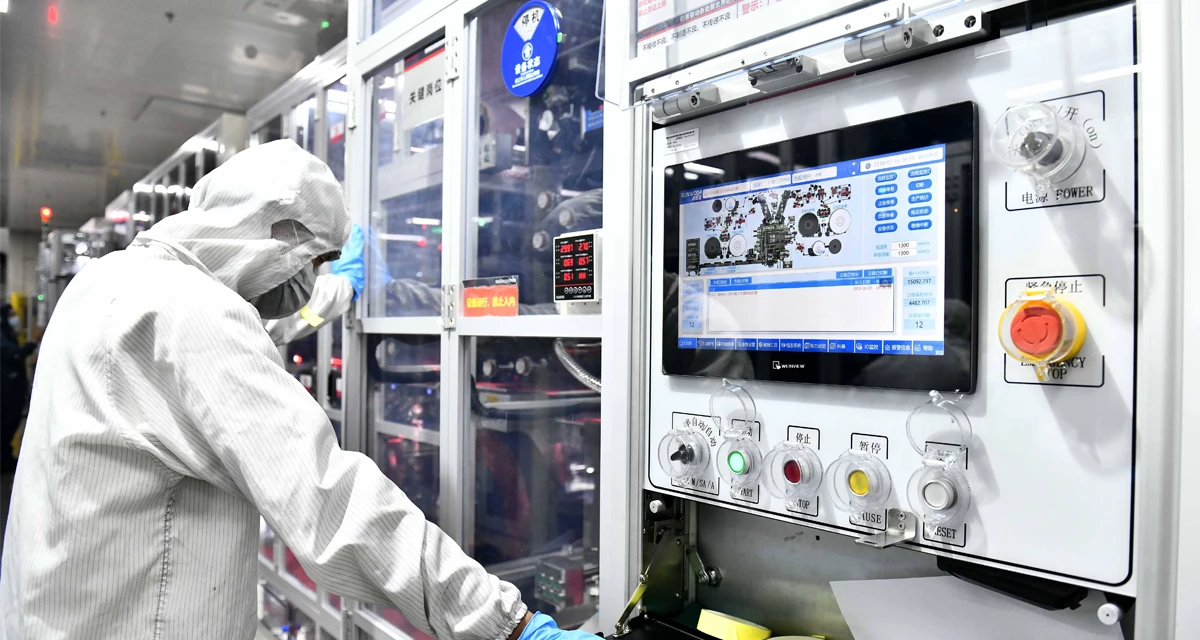
Station 1: Coating og tørring-fangende tomrum og bar folie
Coating er det sted, hvor den højeste værdikontrol finder sted, fordi den coatede bane er den største enkeltmaterialeinvestering på fabrikken. En manglende belægningsfejl konverterer et helt elektrodeområde til skrot eller, værre, til et feltsvigt.
Defektens fysik.Bare folie er et område, hvor belægningen ikke klæbte eller ikke aflejrede sig. Metaloverfladen er spejlende og meget reflekterende; belægningen er diffus. I et line-scan billede med skrå lav-vinkel belysning fremstår bar folie som en lys plet mod den mørkere belægning. Under koaksial diffus belysning vipper eller forsvinder kontrasten. Valg af lys er derfor den første specifikationsbeslutning - ikke kameraopløsning.
Krav til opløsning.Det praktiske detektionsmål er minimum 0,1 mm. Elektroder er belagt med banebredder op til 1.600 mm og hastigheder op til 80 m/min. Et enkelt linjescanningskamera med en opløsning på 0,1 mm på tværs af 1.600 mm har brug for ca. 16.000 pixels pr. linje; ved 80 m/min, hvilket er en linjehastighed tæt på 13 kHz. Flere kameraer eller tidsforsinkelsesintegration (TDI) sensorer er almindelige ved disse hastigheder. Ingeniørfaget er mellem kameraantal, lysstyrke og computergennemstrømning.
Falsk-reject management.Belægningslinjer producerer kantperler, pelsvægtstriber og lejlighedsvis glansvariation fra tørring. Algoritmer skal klassificere disse som procesegenskaber og ikke som defekter, ellers vil inspektionssystemet afvise halvdelen af hver rulle. Klassificeringsmodellen er kalibreret på den specifikke belægningsformulering og tørreprofil - et system trænet på NMC overføres ikke til LFP uden genoptræning.
Målet på 0,1 mm er ikke konservativt.Ved 0,1 mm kan et hulrum registreres ved produktionshastighed. Mindre defekter kan detekteres på en stoppet linje, men ved 20–80 m/min skal den optiske, belysnings- og beregningskæde løse 2–3 pixels pr. defektfunktion for at udløse pålideligt. Under 0,1 mm falder signal-til-støjen under praktisk registrering ved hastighed. Det er her røntgenarealmåleren tager over for gennemsnitlig belastning, mens CCD'en håndterer diskrete defekter.
Station 2: Tab Handling-Catching the Fold and the Misalignment
Fanefolder er tavse dræbere. En foldet flig er et fordoblet lag af ledende metal presset mellem separatorlag. Det kan overleve stabling, indsættelse og endda dannelse og derefter skabe et lokaliseret varmepunkt under cykling. Svejsekvalitet på en foldet flig er upålidelig, selvom selve svejsningen ser acceptabel ud.
Fysik.En foldet flig præsenterer to metaloverflader i en stak med en synlig foldelinje. Detektion er afhængig af to signaler: geometrisk (fanen virker kortere end forventet, eller dens profil viser et trin) og visuel (folden vises som en højkontrastlinje under retningsbelysning). Struktureret lys eller høj opløsning område-scan billeddannelse fanger 3D-ændringen; et linjescanningssystem fanger 2D-folden.
Krav til opløsning.Målet er 0,05 mm. Fanerne er små (typisk 10-40 mm brede), så kameraets synsfelt kan være smalt og opløsningen høj uden for stort kameraantal. Udløseren kommer fra stationens tab-position sensor; kameraet optager kun, når fanen er til stede. Trigger-nøjagtighed betyder noget: Hvis kameraet affyrer 2 mm tidligt eller sent, er fanen muligvis slet ikke i rammen.
Almindelig fejltilstand.Visionssystemer, der er korrekt specificeret, men forkert udløst. Fane-udløsere skal verificeres ved hvert produktskift, med det faktiske billede fra den første artikel logget og gennemgået. Et system, der "virkede i sidste måned" kan lydløst gå glip af faner efter en armaturdrift på et par tiendedele af en millimeter.
Station 3:Lasersvejsning-Fanger 0,01 mm porøsitet ved sømmen
Svejseinspektion kræver den højeste opløsning i hele linjen, fordi konsekvensen af en glemt defekt er en ikke-hermetisk celle. En hættesvejsning på en prismatisk celle er ca. 760 mm kontinuerlig søm; på en cylindrisk celle, snesevis af fligsvejsninger pr. celle. Hver skal inspiceres uden undtagelse.
Fysik.Svejseporøsitet fremstår som små mørke fordybninger i et reflekterende metalfelt. Sprøjt vises som hævede eller vedhæftede partikler nær sømmen. Begge har lav kontrast i diffust lys og høj kontrast i mørkt felt eller koaksial belysning. De bedste svejseinspektionssystemer kombinerer koaksial billeddannelse af svejsebassinet med mørkefeltsbillede efter svejsning af den færdige søm.
Krav til opløsning.Målet er 0,01 mm-10 µm for porøsitetsdetektion. Dette er 10× finere end elektrodeinspektion og kræver enten højforstørrelsesoptik med et snævert synsfelt eller koaksial overvågning inde fra svejsehovedet. Ved 0,01 mm inspicerer systemet et meget mindre areal pr. ramme, hvorfor svejseinspektionen kører, mens svejsningen bevæger sig og udløses af svejsevejen - ikke af et separat transportørindeks.
Detektionsbegrænsninger.Intet visionsystem registrerer pålideligt porøsitet under overfladen. En helt lukket svejsesøm kan skjule indre hulrum, som kun røntgen eller CT kan se. CCD-inspektion er det første filter, der fanger overfladebrydende og nær overfladedefekter med hastighed: Røntgen- eller ultralydstest prøver resten. En nul-defekt strategi kombinerer både inline CCD ved 100 % inspektion og røntgen eller CT på prøveudtagningsbasis til procesverifikation.
Præcisionsstigen: Matchende opløsning til den defekt, der betyder noget
Den mest almindelige specifikationsfejl er at vælge én opløsning for hele linjen. Et 0,01 mm-system, der anvendes til elektrodeinspektion, firdobler kameratal og beregningsbelastning og halverer linjehastigheden. Et 0,1 mm system anvendt til svejseinspektion går glip af enhver defekt, der betyder noget.
Den korrekte tilgang er en præcisionsstige:
| Station | Defekt konsekvens | Mindste relevante defekt | Specificeret opløsning |
|---|---|---|---|
| Belægning / tørring | Lokal strømspids, plettering | 0.1 mm | 0.1 mm |
| Slidsekant | Grater, separator punktering | 0.3 mm | 0.2 mm |
| Stabling/vikling | Fanefold, fejljustering | 0.05 mm | 0.05 mm |
| Tabsvejsning | Åbent kredsløb, modstandsdrift | 0,05 mm sprøjt; 0,01 mm porøsitet | 0,01 mm ved svejsezone |
| Hættesvejsning | Fugtindtrængning, lækage | 0,01 mm pore | 0,01 mm ved søm |
| Visuel endelig montering | Kosmetiske og grove fejl | 0.1 mm | 0.1 mm |
Stigen anvendes som et ingeniørbudget. Et system, der løser 0,01 mm ved svejsesømmen, men 0,1 mm ved belægningsstationen, bruger det rigtige kamera på det rigtige sted til den rigtige pris. Det holder også computerbelastningen inden for realistiske grænser - et 0,01 mm system ved fuld webbredde og fuld hastighed ville generere data hurtigere, end nogen praktisk behandlingspipeline kan forbruge det.
A vs B: Regelbaseret vision vs. AI-klassificering
To algoritmiske filosofier dominerer batteriinspektion.
Regelbaseret inspektionbruger faste tærskler, klatanalyse og geometrisk måling. Det er deterministisk, hurtigt og nemt at validere. Det udmærker sig, hvor defekter er veldefinerede, og defektsignaturen er stabil: et hul er et mørkt område af et bestemt område; en fold er en streg med høj kontrast over en vis længde. Det mislykkes, når naturlig variation i produktbelægningens tekstur, lysudsving, kantform ligner defekter.
AI klassificeringbruger deep learning-modeller trænet på mærkede billeder af gode og defekte regioner. Den håndterer variation elegant og tilpasser sig komplekse defekte signaturer. Det kræver træningsdata, har fortsat behov for genoptræning, når processen ændrer sig, og er mindre gennemsigtig, når et afslag udfordres.
| Faktor | Regelbaseret vision | AI-klassifikation |
|---|---|---|
| Determinisme | Fuldstændig deterministisk | Probabilistisk |
| Validering | Ligetil | Kræver hold-out testsæt |
| Bedste pasform | Hulrum, folder, grov geometri | Subtil tekstur, komplekse mønstre |
| Ny-kemi tilpasning | Kræver manuel tærskelindstilling | Kræver genoptræningsdatasæt |
| Falsk afvisningsrate på stabil proces | Lav | Lav |
| Falsk afvisningsrate på driftproces | Stiger kraftigt | Mere stabil |
Det praktiske svar er hybrid: AI til detektion og klassificering, hvor defektsignaturen er variabel; regler for udmåling og afvisning, hvor beslutningen skal kunne revideres. Begge kører på den samme linjescanningsplatform.
Ingeniørindsigt:
Ethvert inspektionssystem er et procesværktøj, ikke en kvalitetsport. Defektkortet skal føres tilbage til den station, der lavede defekten: en klynge med hulrum i belægningen sporer tilbage til en mellemlægs- eller pumpeimpuls; en fanefolde-klynge sporer tilbage til en stablingsstyrforskydning. Hvis inspektionsdataene stopper ved bestået/ikke bestået, fanges fejlen, men processen er ikke rettet. TOB New Energy integrerer defektkort med stationsparametre, så linjeholdet ikke kun ser "defekt ved 1.342 m", men "defekt ved 1.342 m korrelerer med et 0,2 bar pumpetryksfald 30 sekunder tidligere."
Nul defekter er en systemegenskab, ikke en kameraegenskab
Et CCD-system alene leverer aldrig nul defekter. Den komplette kæde har fire dele:
- Opdagelsemed den rigtige opløsning og kontrast for hver defektklasse.
- Klassifikationder adskiller sande defekter fra procesvariationer for at holde falske afvisninger lavt.
- Handlingder afviser den berørte celle eller elektrodesektion fra linjen inden for samme cyklus.
- Feedbackder forbinder defekttendenser med opstrøms procesparametre på et kontroldiagram.
Manglende én del forlader linjen med kameraer, der genererer data, ingen bruger. Investeringen betaler sig først, når inspektionsdataene lukker sløjfen tilbage til processen.
En sidste bemærkning om accepttest. Kameraopløsning og billedhastighed er nødvendige, men ikke tilstrækkelige til indkøb. Specifikationen bør kræve en kapacitetstest: kendte defekter af hver klasse-nøgne foliepletter ved 0,1 mm, fligfolder ved 0,05 mm, svejseporer ved 0,01 mm plantet ved kendte positioner og detektionshastigheder målt ved produktionshastighed. Et system, der består prøven, er et system, ikke et datablad. Denne komplette inspektionsomfang-belægning, tap og svejsestationer på én platform med delt dataarkitektur - leveres gennem batteri-CCD-inspektionssystemer til elektrode- og svejsedefektdetektering udviklet sammen med de belægnings- og svejsestationer, de beskytter.
FAQ: CCD-inspektion i Li-ion-linjer
Hvilken opløsning er nødvendig for batterielektrodeinspektion?
0,1 mm mindste defektstørrelse til belægning af hulrum og blottet folie på en bane i fuld bredde ved produktionshastighed. Mindre funktioner kan løses på en stoppet bane, men pålidelig detektion ved 20-80 m/min kræver 0,1 mm som det praktiske mål.
Hvorfor kræver svejseinspektion en opløsning på 0,01 mm?
Fordi sub-0,1 mm overfladebrydende porer i en hætte- eller fligsvejsning bliver lækageveje i løbet af cellens levetid. En 50 µm pore er ikke en kosmetisk defekt; det er en hermeticitetsrisiko. Det driver svejseinspektion en størrelsesorden finere end elektrodeinspektion.
Kan CCD-inspektion erstatte heliumlækagetest?
Nej. CCD fanger overfladebrydende porøsitet, sprøjt og sømfejl ved hastighed. Fuldt lukkede hulrum under overfladen er usynlige for optisk inspektion. De to er komplementære: CCD til 100 % inline svejseinspektion, heliumlækagetest for 100 % hermeticitetsverifikation og røntgenprøvetagning til proceskontrol under overfladen.
Hvad forårsager de mest falske afvisninger i batterisynssystemer?
Belysningsustabilitet og ukontrolleret procesvariation-belægningsglansændringer, tørrezoneforskydninger og webfladder. Fixering af belysningsarkitekturen og stabilisering af processen reducerer falske afvisninger mere effektivt end at øge kameraopløsningen.
Hvor ofte skal inspektionsmodeller omskoles?
Hver gang produktet ændres: en ny belægningsformulering, elektrodegeometri eller svejsestak. Regelbaserede tærskler kræver genvalidering; AI-modeller kræver nye mærkede data. En overgangsprocedure, der inkluderer inspektionsvalidering, forhindrer, at systemet stille mangler mangler efter en formatændring.
Teknisk reference udarbejdet af TOB New Energy-procesingeniørgruppen fra visionsinspektionsinstallationer på elektrodebelægning, fligsvejsning og cellesamlingslinjer. For en defekt-klasse detektionsundersøgelse af din specifikke elektrode og svejsegeometrier, kontakt Dr. Dany Huang på LinkedIn eller indsend prøvedefekter til Xiamen vision laboratorium.


