


Defekter i lithium-ion batteribelægning stammer fra tre hoveddele: belægningsopslæmningen, belægningsvinduet og belægningstørringsprocessen.
I opslæmningsfremstillingsprocessen introducerer ufuldstændig dispersion agglomererede partikler; utilstrækkelig jernfjernelsesfiltrering introducerer metalaffald; og ufuldstændig vakuumafluftning efterlader adskillige bobler. Tilsvarende belægningsdefekter omfatter agglomerater, metalpartikelforurening, nålehuller, appelsinskal osv.
Belægningsprocesparametre (gyllevolumetrisk flowhastighed, belægningshastighed, spalteåbning osv.), der overstiger belægningsvinduet, kan føre til luftindblanding, nedbøjning, periodiske vandrette striber og lodrette striber. Derudover kan periodiske vibrationer fra fødepumper, belægningsvalser osv. også give periodiske vandrette striber.
Under belægningstørringsprocessen kan for høje tørretemperaturer forårsage defekter som bindemiddelmigrering, tykke kanter og revner.
For at danne en stabil og ensartet belægning skal følgende betingelser samtidig være opfyldt under belægningsprocessen:
① Stabile gylleegenskaber, ingen sedimentering, ingen ændringer i viskositet, faststofindhold osv.
② Stabil gylletilførsel, der danner en ensartet og stabil strømningstilstand inde i formen.
③ Belægningsprocessen er inden for belægningsvinduet og danner et stabilt strømningsfelt mellem matricen og belægningsvalsen.
④ Stabil foliebevægelse, ingen skridning af nettet, kraftige vibrationer eller rynker.
Der er adskillige typer af belægningsfilmdefekter med forskellige årsager. Denne artikel fokuserer på slot-dysebelægning til lithium-ion-batterier, analyserer adskillige almindelige defekter og leverer tilsvarende løsninger. Almindelige defekter omfatter punktdefekter, kanteffekter og takkede defekter.
I. Punktdefekter
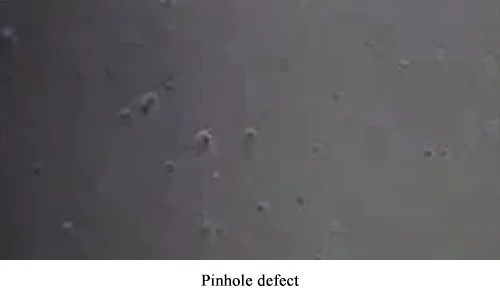
1. Pinholes
Definition:En defekt, hvor luft, der slipper ud inde fra materialets porer, danner huller under belægningens tørring. Bobler i den våde film migrerer fra det indre lag til filmoverfladen og brister, hvilket danner pinhole-defekter. Bobler kommer hovedsageligt fra omrøring, belægningsvæsketransport og belægningsprocessen.
Forbedringsforanstaltninger:Påfør vakuum, vælg CMC med god dispergerbarhed og stabil ydeevne, juster faststofindhold, CMC og SBR-forhold osv., juster omrøringshastighed og -tid.
2. Krater (krympehul)
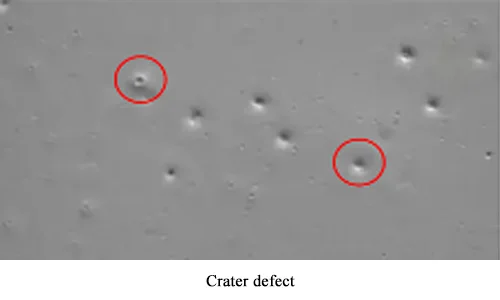
Definition:En defekt forårsaget af pletter med lav overfladespænding på underlagets overflade.
Forårsaget af forskellige partikler (støv, oliepletter, metalpartikler osv.). Tilstedeværelsen af fremmede partikler skaber områder med lav overfladespænding i den våde film ved partikeloverfladen. Væskefilmen migrerer radialt rundt om partiklerne og danner krater-lignende punktdefekter, som vist nedenfor.
Forbedringsforanstaltninger:Filtrer belægningsvæsken til fjernelse af jern, kontroller miljøstøv, rengør substratoverfladen.
3. Anodebelægningsbobler
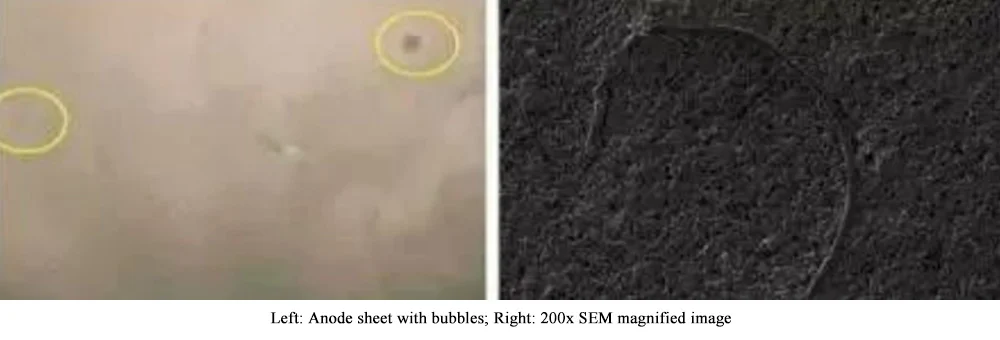
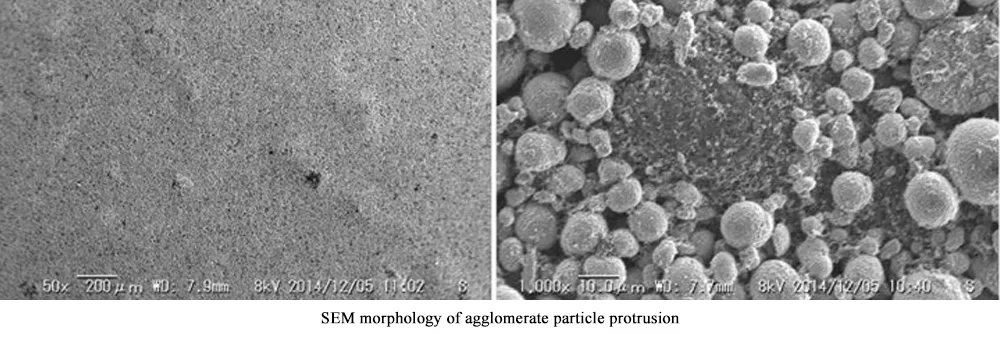
Agglomerat partikelfremspring:Hvis opslæmningen ikke omrøres ensartet, og det ledende middel ikke er dispergeret og danner agglomerater, opstår denne type defekt. Som vist nedenfor vises store områder af fremspring på elektrodeoverfladen. Observation af disse områder under forstørrelse afslører, at disse er agglomerater af det ledende middel.
Forbedringsforanstaltninger:Forbedre gylleomrøringsprocessen for at eliminere dem.
4. Appelsinskal
Definition:En overfladefejl, hvor belægningen minder om teksturen af en appelsinskal.
Årsager:Under belægning opstår der på grund af opløsningsmiddelfordampning temperaturforskelle i forskellige områder, hvilket skaber en koncentrationsforskel mellem de øvre og nedre lag af gyllen. Dette danner en overfladespændingsgradient og et naturligt konvektionsfænomen, hvilket får belægningsopløsningen til at migrere, hvilket i sidste ende resulterer i en ujævn belægningsoverflade og defekter af appelsinskal. For høje tørrehastigheder i ovnen eller høj varmlufthastighed kan få opløsningen til at størkne for tidligt før udjævning, hvilket også danner defekter af appelsinskal.
Forbedringsforanstaltninger:
Reducer tørrehastigheden, så opløsningen får tilstrækkelig tid til at udjævne.
Tilsæt opløsningsmidler med lav-flygtighed, overfladeaktive stoffer osv. til opløsningen for at reducere temperatur- og koncentrationsforskelle.

II. Linjefejl
1. Ridser
Definition:Belægningsoverfladen er ridset i lineære riller af varierende længde og uregelmæssige sider på grund af kontakt med skarpe genstande, som vist nedenfor.
Mulige årsager:Store partikelagglomerater, fremmedlegemer eller store partikler, der sidder fast i spalten eller belægningsspalten; dårlig substratkvalitet, der forårsager, at fremmedlegemer blokerer belægningsspalten mellem belægningsrullen og støtterullen; beskadigelse af matricelæben. Derudover kan ujævn spænding eller uhensigtsmæssig luftmængde i ovnen under betjening af udstyret få elektroden til at skrabe under kørsel, hvilket også forårsager ridselinjedefekter.
Forbedringsforanstaltninger:Fjern partikler fra læben eller belægningsspalten, udskift filtre, inspicér matricelæben. For problemer forårsaget af afskrabning skal du stoppe ledningen for at fejlfinde, finde skrabestedet, fjerne forhindringen eller justere ovnens luftvolumen passende for at løse skrabelinjedefekten, mens du sikrer elektrodetørhed.
Store partikler i gyllen:Juster CMC, øg omrøringstiden. Brug af ensartet CMC med god opløsning, minimal fiberrester og gelering, god hydreringseffekt, kan godt sprede materialepartikler; Øg omrøringstiden, fjern resterende bløde partikler fra sigter, sigt gyllen.

2. Lodrette striber
Definition:Stribede defekter, der optræder i belægningen, parallelt med substratets løberetning, strækker sig kontinuerligt i længderetningen, som vist nedenfor.
Mulige årsager:Opstår normalt nær den øvre hastighedsgrænse for belægningsvinduet, mere tydeligt med tynde belægninger. Ujævn fordeling af gylle på folieoverfladen.
Forbedringsforanstaltninger:Juster gyllens viskositet (for meget dispergeringsmiddel tilsat for ensartet dispergering kan gøre viskositeten for høj; ikke-Newtonsk væskeadfærd forårsager dårlig udjævning, efter at gyllen er overført fra coateren til folieoverfladen, uden at spredes jævnt). reducer belægningshastigheden (reducering af hastigheden gør det muligt for gyllen at miste "elasticitet" og niveauer hurtigt); reducere belægningsspalten mellem belægningsrullen og støtterullen; brug godt-dispergeringsmidler med passende dosering.

3. Vandrette striber
Definition:Stribede defekter, der optræder i belægningen, vinkelret på substratets løberetning, som krydser banens bredde.
Mulige årsager:Mekanisk vibration; webhastighedsudsving; periodiske udsving i gylletilførslen.
Forbedringsforanstaltninger:Bekræft, om den mekaniske forstyrrelsesfrekvens svarer til hyppigheden af forekomst af vandrette streger.

4. Bølget kant
Definition:En defekt, der er karakteriseret ved, at der opstår bølgede striber i kanten af belægningen.
To hovedårsager forårsager bølgekantedefekter: den ene er relateret til folien, f.eks. kan uacceptabel folieoverfladeruhed, folieoxidation, sekundær kontaminering under transport eller afvikling alle forårsage problemer med bølgekanter. For sådanne problemer skal du erstatte med ny folie til belægning. En anden årsag er misforhold mellem gylleviskositet og shim-udvidelse. Under belægning kan forsyningstankens langvarige omrøring forårsage viskositetsfald, eller dårlig befugtning af det ledende middel under omrøring påvirker gyllens viskositet alvorligt. Viskositetsændringer (fald) betyder, at den nuværende shim-forlængelse ikke længere er egnet; udskift med en større forlængelsesshim for at løse bølgekanter forårsaget af viskositetsreduktion.

5. Revner
Definition:En defekt, hvor der opstår flettede revner på belægningsoverfladen.
Årsager:Overdreven eller for hurtig tørring. På grund af ujævn opvarmning af forskellige dele af elektroden under stop tørrer nogle kanter for hurtigt, andre for langsomt under tørringen. Hvis den indre spænding, der genereres i belægningen, ikke frigives helt, vil den revne.
Forbedringsforanstaltninger:Juster tørretid og hastighed; juster faststofindholdet (lavt faststofindhold kan få belægningen til at tørre for hurtigt og overdrevent, hvilket fører til krøller og revner); på grund af spændingsårsager i belægningsmaterialet, kontroller revner ved at justere ovnens luftindtag.

III. Kanteffekter
1. Tyk kant (kantopbygning)
Definition:En defekt, hvor belægningstykkelsen ved begge kanter af belægningsbredden er højere end gennemsnitstykkelsen. Ofte er kanterne tykke, og midten er tynd, dvs. tyk kant.
Årsag:Massemigration drevet af overfladespænding. Som vist nedenfor er kanten af den våde film i starten tyndere, opløsningsmidlet fordamper hurtigere end i midten, hvilket får faststofindholdet ved kanten til at stige hurtigt. Overfladespændingen ved kanten bliver meget større end for den centrale våde film. Den større overfladespænding ved kanten og hurtigere opløsningsmiddelfordampning driver væske fra den indre del mod kanten og danner en tyk kant efter tørring.

Fænomenet med tyk kant er en ugunstig defekt. Foranstaltninger til at forebygge og afbøde det omfatter:
① Med konstant gyllestrømningshastighed øger reduktion af spaltestørrelsen gylleudgangshastigheden ved matricen, hvorved slammets trækkraftsforhold reduceres og dermed tykkelsen af den tykke kant. En mindre spaltestørrelse skaber imidlertid højere internt tryk i matricen, hvilket lettere forårsager matricelæbens svulmning, hvilket fører til ujævn belægning på tværs af ensartet tykkelse, hvilket kræver belægningsudstyr med højere præcision.
② Reduktion af belægningsmellemrummet kan begrænse tykkelsen og bredden af den tykke kant.
③ Reducer gyllens overfladespænding, f.eks. ved at tilsætte overfladeaktive stoffer, for at hæmme gyllestrømmen mod kanten under tørring.
④ Optimer udgangsformen af spaltepladen for at ændre strømningshastighedsretningen og størrelsen af gyllen, reducere spændingstilstanden af kantopslæmningen og svække kantsvulmningseffekten af gyllen.
[Internt linkforslag: Link "belægningsudstyr med højere præcision" til vores produktside for præcisionsbelægninger og "gylleegenskaber" til vores materialeforsynings- eller tekniske supportsider]
2. Kantdepression
Definition:Svarende til linjedefekter af kantfordybning.
Årsag:En nøglefaktor, der forårsager kantdepressionslinjedefekter, er relateret til belægningstrykket. Når belægningstrykket inde i matricehulrummet er relativt lavt, forekommer kantnedtrykning ved kantpositionerne af elektrodebelægningen.
Forbedringsforanstaltninger:En metode er at tilføje teflon på begge sider af matricehulrummet for at øge kantbelægningstrykket, forbedre kantbelægningsmængden og løse kantforsænkning. Den anden er at reducere mellemlægstykkelsen, også for at øge hulrumsbelægningstrykket og undgå kantforsænkning.
3. Rynker
Definition:En defekt, hvor der opstår rynker på belægningen under tørreprocessen.

Hovedfaktorer inkluderer: afviklings-/omviklingsspænding, rulleforhold, kobberfoliespecifikationer (mere almindeligt i brede, tynde typer), tilbagespolingsakseldiameter, PET-filmviklingstæthed osv.
Forbedrende modforanstaltninger:Optimer spændingskurver, skift rulleforhold, juster regulerende ruller og øg viklingstætheden af PET-filmen over ruller.

4. Weak Edge / Fuzzy Edge
Definition:Farveforskellen mellem det belagte materiale og kantmaterialet er lille, uden nogen klar grænse; unøjagtig kantdetektion på grund af en svag kant kan føre til unøjagtig afstandsmåling, hvilket efterfølgende påvirker opfølgende-afvigelseskorrektion.
Årsager:Materiale, der svajer til venstre og højre; forskellige materialer/slam har forskellige gråtoner; interferens fra udseendefejl ved belægningskanten mv.
Forbedringsforanstaltninger:Optimer billeddannelsessystemet og kantdetektionsalgoritmen.

Andre almindelige belægningsdefekter omfatter: Luftindtrængning, tværgående bølger, sænkning, rivulet, ekspansion, dammen osv.

Kompleksiteten af belægningsfejl
Belægningsfejl, fra deres årsager til elimineringsmetoder og endda kontrolmetoder, er ret komplekse.
For det første er de faktorer, der forårsager defekter, komplekse. Hver enhedsoperation eller procestrin i belægningsprocessen kan påvirke belægningskvaliteten, hvilket fører til kvalitetsfejl i slutproduktet. Udover de direkte virkninger af defekt-forårsagende faktorer, kan interaktioner mellem forskellige faktorer også forårsage defekter.
For det andet er det komplekst at udpege kilden til defekter. Defekter kan forekomme i samme procestrin eller først efter flere operationer. Nogle gange kan der ses belægningsstriber på malingsstationen, men blandede eller forureningsdefekter bliver først synlige efter endt tørring. Selv substratdefekter opdages muligvis ikke, før det endelige produkt er viklet tilbage eller efter opskæring.
For det tredje er forekomsten af defekter tilfældig. Defekter kan opstå på ethvert trin i produktudviklingscyklussen, lige fra forberedelse af gylle i laboratorie-til pilotbelægning til opskaleret-produktion. Hver fase kan have forskellige defekter, og eliminering i den indledende fase garanterer ikke en defekt-fri næste fase. Mere komplekst kan lignende udseendedefekter have mange årsager, og årsagen kan variere hver gang, såsom med bobler, pletter eller krusninger.
Endelig kan defekter også bestemmes af det oprindelige design af coateren og ydeevnen af hver hardwareenhed på coatingproduktionslinjen. En coater kan være rimelig for det produkt, den oprindeligt blev tilpasset til, men produktændringer eller omkostningsvariationer kan gøre coateren ude af stand til at opfylde kravene.
Analysen ovenfor fremhæver de indviklede udfordringer i lithium-ion batterielektrodebelægning. At opnå ensartede resultater af-kvalitet kræver ikke kun dyb teknisk viden, men også præcisionsudstyr, stabile materialer og en sømløst integreret produktionslinje.
PåTOB NY ENERGI, vi er din dedikerede partner til at overvinde disse udfordringer. Vi leverer slut-til-løsninger, der bygger bro mellem R&D og masseproduktion og sikrer, at dine processer er optimeret til kvalitet, effektivitet og udbytte.
Vores kerneydelser:
NøglefærdigeLøsninger til batteriproduktionslinje:Fra design og fabrikskonstruktion til valg af udstyr, installation, idriftsættelse og træning af personalet leverer vi komplette,{0}}klare-produktionslinjer, der er skræddersyet til dit budget og outputmål.
Pilot Line & Lab Line Solutions:Accelerer din R&D og opskaler-med vores tilpassede pilot- og eksperimentelle linjer, designet til at levere nøjagtige og skalerbare data til masseproduktion.
Understøttelse af banebrydende-batteriteknologi:Udnyt vores interne-team af eksperter til vejledning om avancerede teknologier, herunder solid-state-batterier, natrium-ion-batterier, lithium-svovlbatterier og tørelektrodeproces. Vi tilbyder omfattende support for at forbedre celleydelsen med hensyn til kapacitet, hastighedskapacitet, cykellevetid og sikkerhed.
Skræddersyet udstyr til alle stadier:Vi leverer skræddersyet-coater og andet vigtigt udstyr til laboratorie-, pilot- og masseproduktionsfaser, alt sammen bygget til dine specifikke krav.
OmfattendeBatterimaterialeLevere:Få adgang til en bred vifte af høj-kvalitets, grænseoverskridende batterimaterialer til at understøtte dine forsknings- og produktionsbehov.
Lad os bygge fremtiden for energi sammen.
Besøg vores hjemmeside for at udforske, hvordan voresLøsninger til batteriproduktionslinjeogTilpasset udstyrsservicekan styrke din succes. For teknisk samarbejde, takKontakt osi dag.


